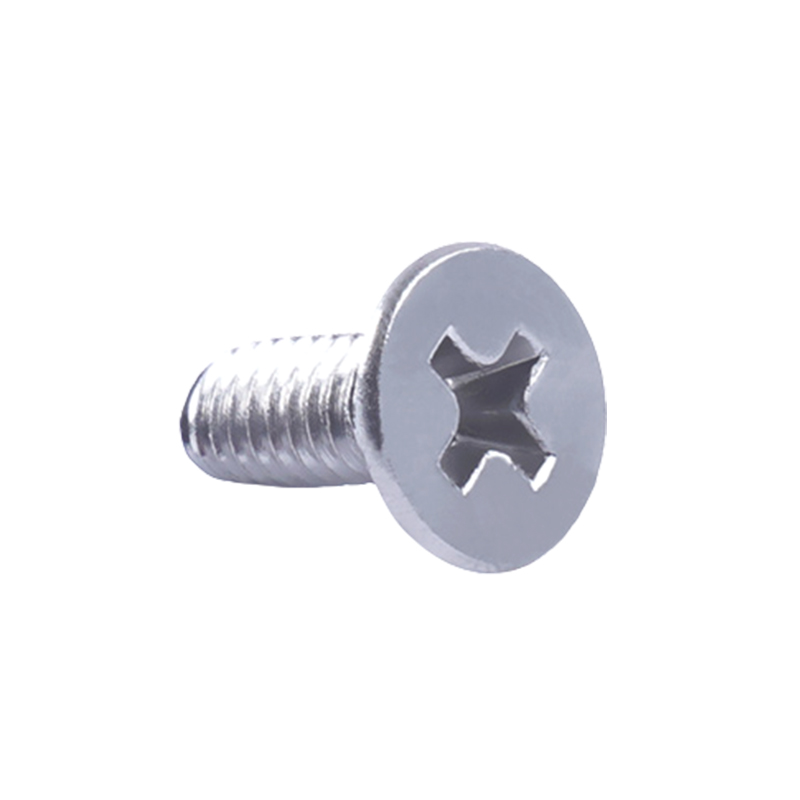
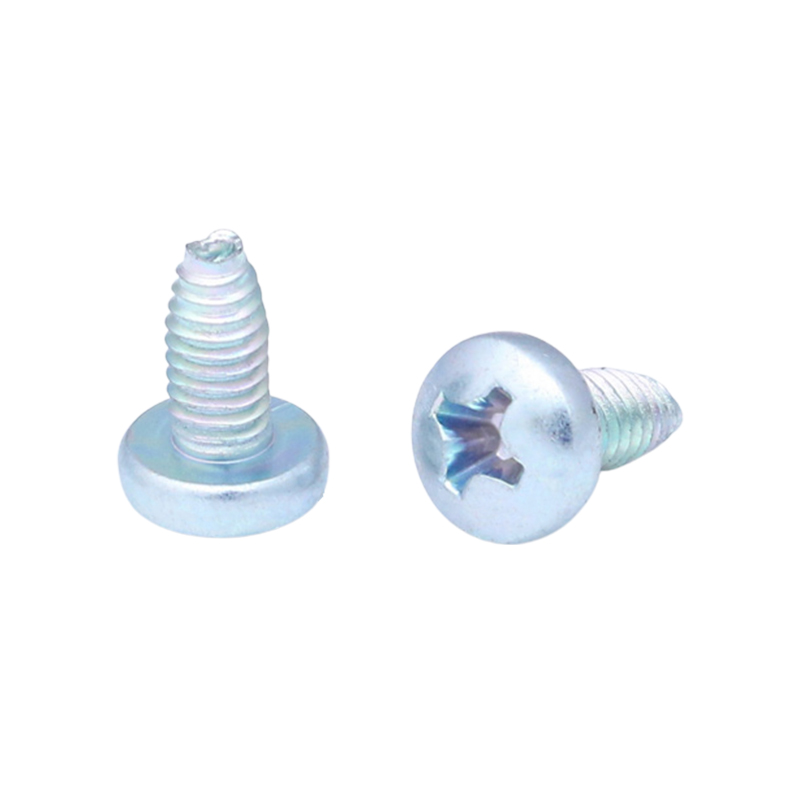
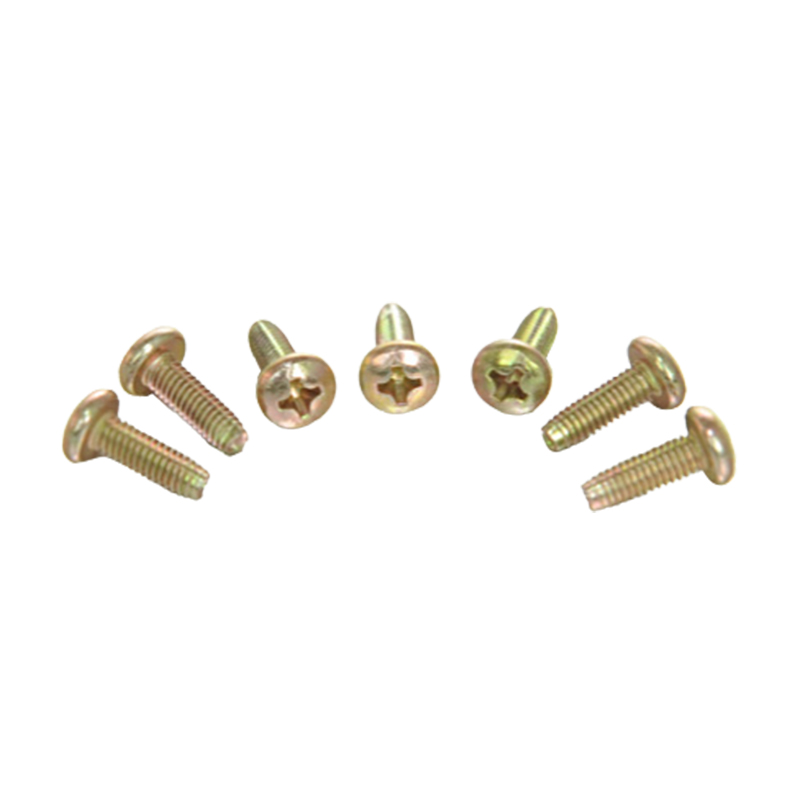
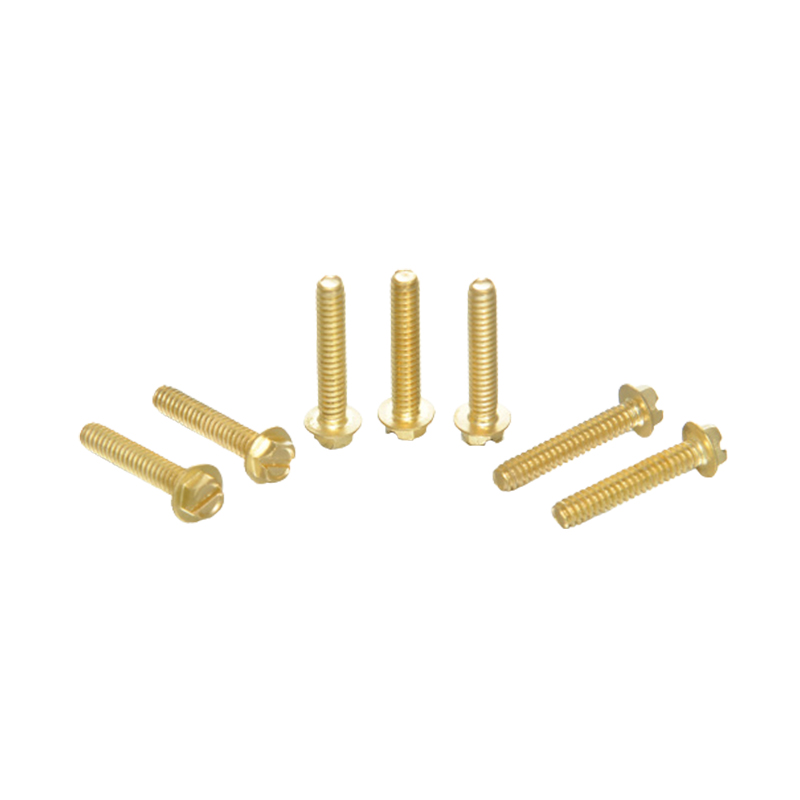
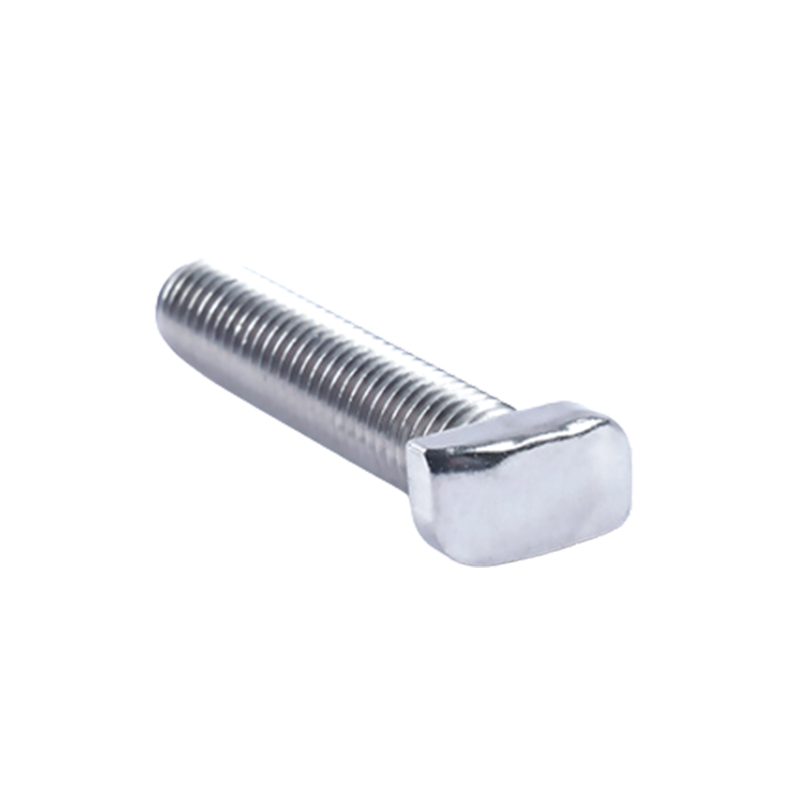
De såkalte konvensjonelle selvtappingsskruene er skruer som kan være selvtrådet. Forskjellen mellom denne skruen og en vanlig skrue er at et passende skruehull må bores før stramming, mens denne skruen ikke krever et skruehull. Det kan være selvtrådet mens du blir skrudd inn, og sparer installasjonstrinn og tid. Så kjenner du produksjonsprosessen for denne skruen? I dag har det tekniske personellet til Hualong -festemidler samlet et komplett produksjonsprosessdokument.
For det første er det nødvendig å forstå utstyret som kreves for produksjon av selvtappingsskruer, inkludert trådtegningsmaskiner, kaldt overskrift og tannrullemaskiner.
Nedenfor er en detaljert introduksjon til den komplette produksjonsprosessen:
1. Wire Drawing
Ledningstegning: Også kjent som trådtegning, innebærer dette trinnet hovedsakelig å trekke ledningen til den kalde overskriften. Vanligvis er det også en prosess før trådtegning, som er syrevask. For å fjerne oksydfilmen på overflaten av ledningen og danne et lag med fosfatfilm på overflaten, er hovedformålet med syrevask å fjerne urenheter på overflaten av ledningen så mye som mulig og unngå overflateuhet og forårsake riper på formen. Etter syrevask må overflaten på ledningen være kald tegnet av en trådtegningsmaskin for å oppfylle den nødvendige tråddiameteren. Lengden på tråddiameteren skal være lengden som kreves for den produserte skruen.
2. Formet (neglembryo)
For skruer er forming et veldig viktig trinn. Generelt kreves hodeforming først. Etter prosessen med den første hånlige undersøkelsen og to slag, kan hodet dannes. Det er mange hodeformer, for eksempel sekskantede stikkontakter, tellersunk hoder, runde hoder, store flate hoder, S og ytre sekskanter. Under støpeprosessen er det også nødvendig med følgende prosesser:
① Blokkering: Generelt er det nødvendig å bruke bevegelige saks for enveisbevegelse for å kutte ledningen som sitter fast i skjæreformen i ønsket form, noe som gjør det til et blankt materiale.
② Ett hjerneslag: Dette trinnet innebærer hovedsakelig å fikse formen, slik at blankhodet kan begynne å danne seg, men dette hjerneslaget kan ikke danne seg helt. Hvis hodeformen på skruen er en rett-kuttet spor, er innholdet i en dyse hovedsakelig konkav og elliptiske spor. Hvis skruen på skruen er et tverrspor, er innholdet i en dyse hovedsakelig konkave og firkantede spor.
③ Second Punching: Etter å ha passert gjennom den første stansingen, må stanseverktøyet fungere fullstendig. Den andre stansende matrisen beveger seg mot fronten av formen, og den andre stansende døren fungerer fremover for å forme skruen fullstendig. Deretter kan stansestangen skyve ut det blanke materialet.
3. gnir tenner
I denne prosessen kan neglemetten gjøres til en trådprøve. To tannplater må tilberedes, hvorav den ene er fikset og den andre brukes til å rulle det semifaksproduktet. Ved å bruke elting kan skruen gjennomgå plastisk deformasjon for å danne den nødvendige tråden.
4. Varmebehandling
I mange situasjoner er det krav til hardheten i skruer, så varmebehandling er hovedtrinnet for å sikre hardheten i skruer. Etter varmebehandling kan overflatens hardhet og kjernehardhet oppfylle kravene, noe som gjør det enkelt å bruke og jevnt borehull.
5. Overflatebehandling
Ved å behandle overflaten av skruer, kan deres antikorrosjonsfunksjon forbedres og utseendet deres kan være vakrere. Generelt er det tre metoder for overflatebehandling: elektroplatering, varmdyp galvanisering og mekanisk plettering.
Etter at de fem prosessene ovenfor er fullført, produseres de ferdige produktene av konvensjonelle selvtappingsskruer. Kvalitetsinspeksjon, screening og tørking er selvfølgelig også påkrevd i det senere stadiet. Etter at disse trinnene er fullført, kan skruene pakkes inn i bokser og selges. Hvert trinn krever strengt tilsyn slik at kvaliteten på skruene som leveres til brukerens hender er kvalifisert.
SPRÅK