
Et anleggsmannskap som monterer en 55-tommers skjerm på et nytt kontor, treffer den samme veggen hver gang. Bak gipsveggen er det ikke tømmer, bare en lett stålstender, og braketten kom med #8 treskruer. I løpet av en uke synker skjermen og skruene spinner i store hull.
Metallstendere er perfekt borbare, men reglene endres fullstendig fra tømmerramming. Den korte versjonen: den begrensende faktoren er sjelden boret. Det som avgjør om veggen holder seg i orden er stenderemålet, hvor mye stål du fjerner fra banen, hvor langt hullet sitter fra flensen, og hvilket feste som går inn i det igjen. Få de fire riktig, og en 20-gauge partisjon vil bære en skjerm, en kjele eller en rekke skap uten å klage.
Piggmåler er det første du må sjekke
Kaldformede stålstendere selges per sporvidde, og måleren går bakover mot tykkelsen: jo høyere tall, jo tynnere stål. En 25-gauge stud bøyer seg under håndtrykk, mens en 12-gauge stud er strukturelt materiale som vil sløve en rimelig bit i løpet av sekunder. To stendere kan se identiske ut forfra og avvike tre ganger i veggtykkelse, så bekreft måleren før du velger en feste eller en pilothullstørrelse.
En digital skyvelære koster mindre enn en boks med skruer og løser spørsmålet med en klype på en synlig kuttet ende. Der tappen allerede er dekket, vil en magnet pluss lysmotstandstesting fortelle deg om du er på 25 eller 20 gauge partisjonslager, eller på 16 gauge og tyngre strukturell lager.
| Piggmåler | Nominell tykkelse | Typisk plikt | Praktisk festetilnærming |
|---|---|---|---|
| 25 ga | 0,018 tommer | Ikke-strukturell innvendig skillevegg | Skarp fingjenget gipsskrue |
| 20 ga | 0,033 tommer | Innvendig skillevegg, lett kledning | Selvborende #6 til #8, fin gjenger |
| 18 ga | 0,043 tommer | Lett strukturell innramming | Selvborende #8 med #2 poeng |
| 16 ga | 0,054 tommer | Bærende vegginnramming | Selvborende #10 til #12 |
| 14 ga | 0,068 tommer | Strukturell innramming med høy belastning | Pilothull, deretter #12 til #14 |
| 12 ga | 0,097 tommer | Tung strukturell innramming | Pilothull, deretter selvskruende maskinskrue |
Hvor mye stål kan du trygt fjerne
Hvert hull i en stendervev er et lite fradrag fra kapasiteten. Et enkelt 1/4-tommers hull sentrert i en 20-gauge bane er normalt ufarlig. En klynge med 1-tommers hull langs den samme tappen, eller et hull som kryper inn i flensen, er der rammer begynner å bøye seg og gipsskjøter begynner å sprekke.
Strukturelle føringer for kaldformet stål setter et tak på uarmerte banehull på omtrent halvparten av stenderdybden, og vanligvis ikke mer enn omtrent 2-1/2 tommer, avhengig av hva som er minst. Hullene skal sitte sentrert i banen med en klar margin fra flensen og bør være adskilt fra hverandre i stedet for i en vertikal rad. Flens- og hjørnemateriale bør stå i fred.
Maksimal diameter på uarmert banehull etter stenderdybde
På en bærende stender, ikke les disse tallene som tillatelse. Der en serviceinntrengning er uunngåelig, vil en ingeniør normalt be om en forsterkende plate eller en piggsko i stedet for et større hull.
Velge riktig festemiddel for tilkoblingen
Valg av festemiddel følger koblingen i stedet for tappen. Tre familier dekker nesten hver eneste jobb på en vegg med metallramme, og beslutningsveien er kort.
- Hva legger du ved?
- Metall til metall (skinne, brakett, klips): selvborende skrue, panne eller sekskantskivehode, #8 til #10
- Brett til metall (gips, bekledning, panel): fintrådet skarp spiss på 25 gauge; selvborende på 20 gauge og tyngre
- Tung armatur (display, skap, varmtvannsbereder): gjennom banen med en maskinskrue og metallvippe, eller en #12 selvborende skrue med en limt skive
- Hvor tykt er stålet?
- 25 til 20 gauge: ingen pilothull, lett trykk, lav hastighet
- 18 til 16 gauge: pilothull kun for større diametre, eller en ekte #2 borepunkt
- 14 til 12 gauge: pilothull først, deretter en selvskjærende maskinskrue med #3-punkt
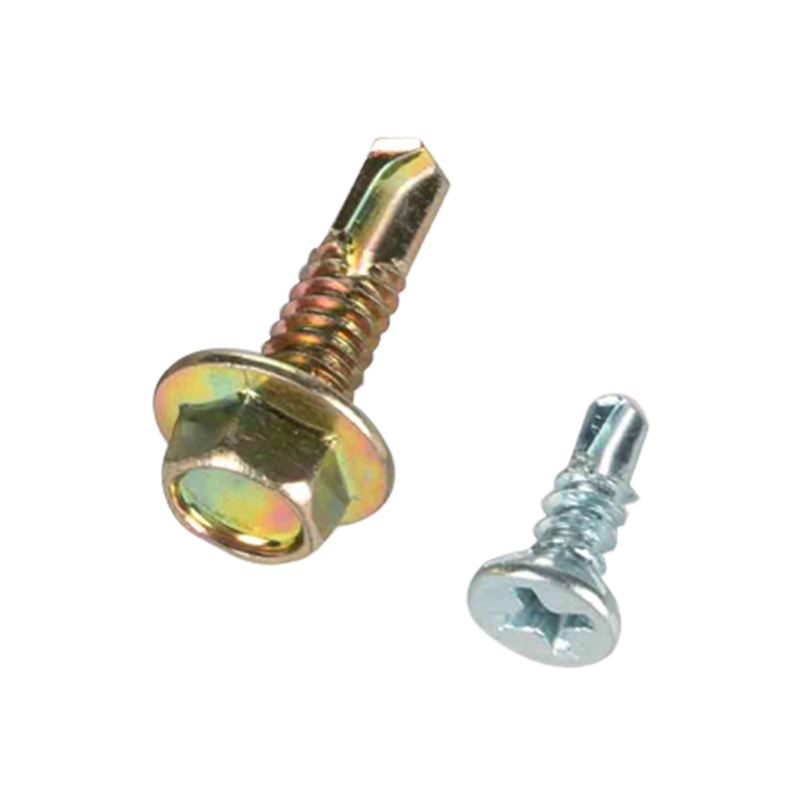
Selvborende skruer er standard for metall-til-metall arbeid. De bærer sin egen borespiss, kutter sitt eget hull og danner en gjenge i en enkelt bevegelse, og det er grunnen til at en #8 eller #10 med en #2 punkt håndterer spor-til-studs, klips-til-stud og pigg-til-stud-forbindelser i 20 til 16 gauge stål.
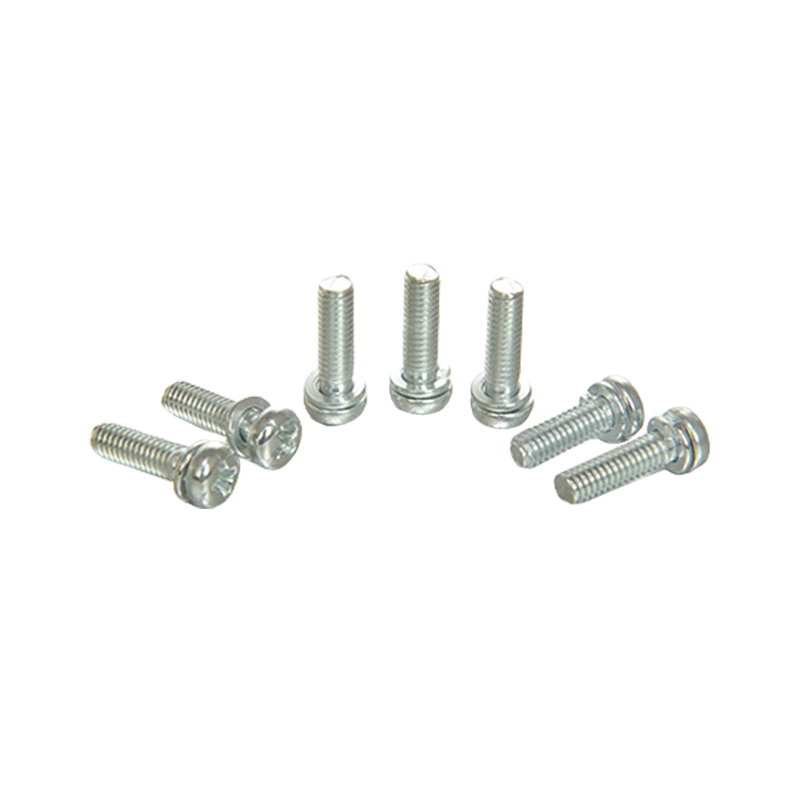
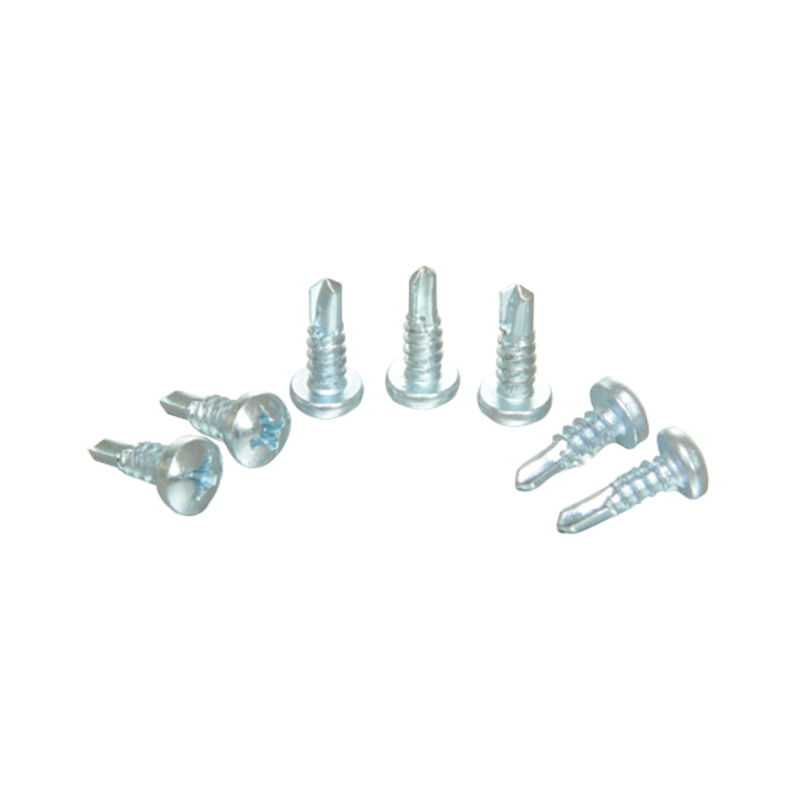 Cross Pan Head selvborende skrue For metall-til-metall-montering kutter denne selvborende skruen med krysspannehodet sitt eget hull og gjenger uten forboring, noe som sparer tid på gjentatte fester. Se produkt →
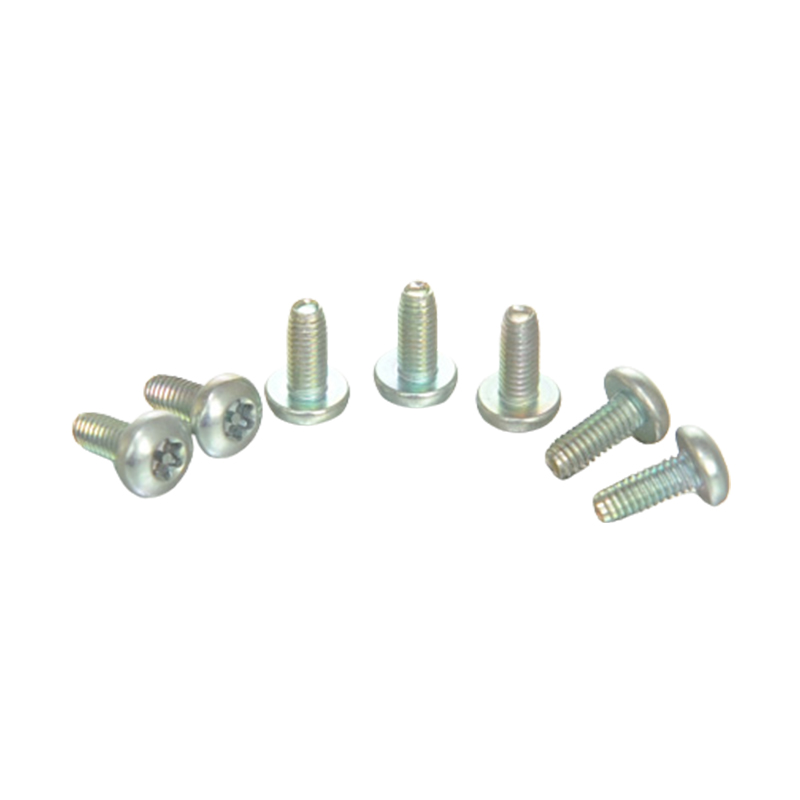
Der en skjøt må motstå vibrasjoner, holder en låsende gjengeform dreiemomentet langt bedre enn en vanlig selvborende skrue, og forskjellen viser seg som færre tilbakeringinger på utstyrsbraketter og tilgangspaneler.
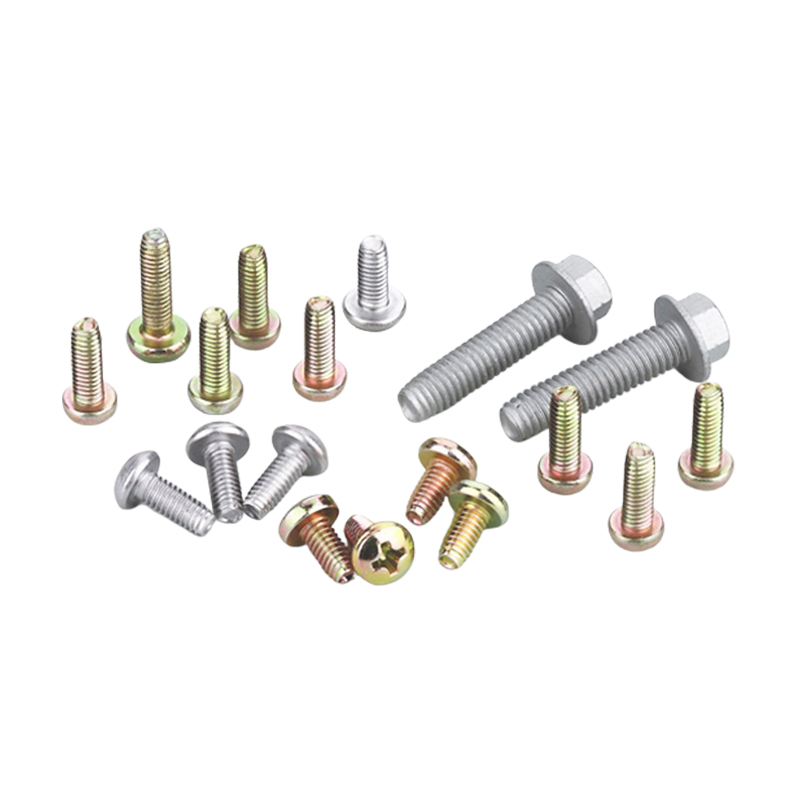 Selvskjærende låseskruer i metall for vibrasjonsutsatte ledd Disse selvskjærende låseskruene danner sine egne gjenger og motstår å løsne under vibrasjon, noe som gjør dem relevante for utstyrsbraketter og tilgangspaneler. Se produkt →
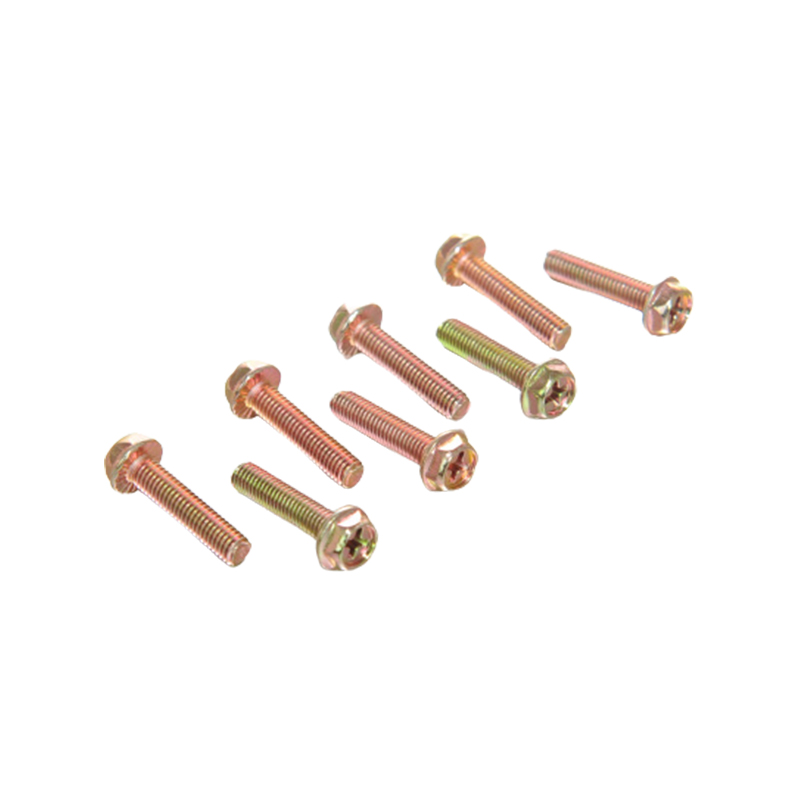
For braketter som bærer reell vekt, sprer et flenset skivehode belastningen over et bredere område av tynt stål og reduserer sjansen for at et hode trekker gjennom.
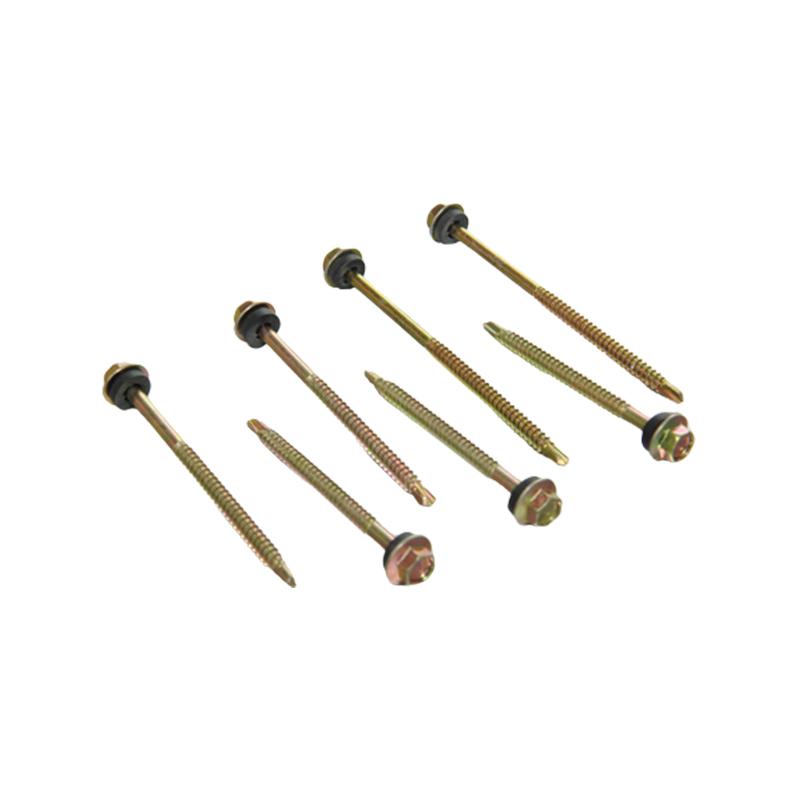 Sekskantet flens med selvborende pute-skruer Med flenshodet og puten sprer denne selvborende skruen belastningen og hjelper til med å tette overflater, noe som gjør den relevant for braketter som bærer vekt. Se produkt →
Volumkjøpere lærer raskt at to bokser med samme nominelle størrelse kan oppføre seg svært forskjellig på stedet. Variablene bak det er angitt i denne veiledningen til kjøp av høykvalitets selvskruende skruer .
Bore hullet, trinn for trinn
- Bekreft at målet er en tapp, ikke et rør eller en ledning. En metalldeteksjonsstiftsøker pluss et forsiktig undersøkelseshull er standard praksis.
- Merk midten av banen og kontroller at merket sitter godt unna begge flensene.
- Sentrert stans merket slik at bittet ikke kan gå over overflaten.
- Start med en liten pilotbit, omtrent 1/8 tommer kobolt eller en trinnbor, ved lav hastighet.
- Hold boret vinkelrett. Jevnt trykk uten sidebelastning gir et rundt hull; vingling gir en oval som ikke griper noe.
- Avgrad hullkantene og sjekk diameteren før du flytter opp en størrelse.
- Forstørr i små trinn. Hopp aldri rett til den endelige diameteren på tynt stål.
Hvis armaturet er tungt, bor du først en tapp, testmonter braketten, og bare deretter gjenta prosessen på den andre tappen. Å justere en veggplate etter at tre hull allerede er i rammen er en kostbar måte å lære oppsettet på.
Feil som svekker en ramme
- Boring av flensen eller hjørneradiusen i stedet for banen. Dette er den mest skadelige vanen i metallinnramming.
- Forstørrer et hull fordi en feste ikke passer. Velg riktig skruediameter i stedet.
- Borer gjennom begge veggene på en stendere og etterlater en oval åpning som ikke fanger noen tråder.
- Stable hull vertikalt i samme tapp i stedet for å fordele dem.
- Overstramming av selvborende skruer på 25 og 20 gauge stål inntil gjengestrimlene.
- Boring blind inn i ukjente hulrom der kabler, rør eller rør kan sitte.
Ingen av disse feilene er synlige på installasjonsdagen. De vises som sprukne gipsskjøter, en hengende brakett eller en feste som ikke holder andre gang den strammes.
Bits, hastigheter og dreiemoment i praksis
Titanbelagte bits er den vanligste skuffelsen i dette arbeidet. Belegget øker overflatehardheten, men gjør ingenting for det underliggende høyhastighetsstålet, så skjærekanten mattes på 16-gauge materiale etter en håndfull hull. Koboltbits og trinnbor håndterer kaldformet stål langt mer konsekvent. Kjør små biter med omtrent 500 til 800 rpm med fast, jevnt trykk, fordi en rask lyspassasje overoppheter kanten og herder stålet under spissen.
Impact drivere er praktiske, men utilgivelige på lette pigger. På 25 og 20 gauge fjerner den hamrende handlingen tråder og forlenger hull. Et clutchutstyrt borsett med lavt dreiemoment, eller nøye utløserkontroll, gir et mye mer pålitelig sete, og skruehodet skal sitte i flukt uten å knuse banen.
En dråpe skjærevæske eller lett olje holder biten kjølig og etterlater en renere hullkant. Det betyr noe når festet bare har noen få tusendeler av en tomme stål å gripe.
Boring i metallbolter kommer ned til fire tall: måler, hulldiameter, kantavstand og skruegeometri. Mål måleren, hold hullet sentrert i banen og godt under halve stenderdybden, la flensene være urørt, og match festeanordningen til koblingen. Gjør det og stålet vil holde akkurat det det er designet for å holde.