
En brakett kommer tilbake fra linjen med ett feste som mangler, og den eneste ledetråden er en 4,6 mm boring i en stålplate. Å velge M5 fordi den "ser omtrent riktig ut" er hvordan monteringer ender opp med strippet gjenger, raslende deksler og garantiretur.
Her er konklusjonen først: en hulldiameter begrenser feltet til en eller to kandidater, men det bekrefter aldri en skruestørrelse alene. Du trenger to fakta til, om hullet har gjenger og, hvis det gjør det, hva stigningen er. Et vanlig hull fungerer omvendt: det er dimensjonert til skruen med et forhold i stedet for tilpasset det.
Hele sjekken tar omtrent ti minutter med en skyvelære og en gjengestigningsmåler, og det fjerner det meste av gjettingen før noen strekker seg etter tappeboksen.
Bestem først: Gjenget hull eller vanlig hull
Et gjenget hull er en negativ av skruen. Diameteren du måler på tvers av gjengetoppene ligger nær skruens hoveddiameter, så et tappet M6-hull er vanligvis mellom 5,9 og 6,0 mm. Et vanlig hull er ikke negativt for noe. Det er enten et klaringshull, boret større enn skruen, eller et pilothull, boret mindre slik at en gjengedannende skrue kan kutte sin egen bane.
Derfor kan den samme 4,6 mm boringen peke på en M5 maskinskrue i et tett klaringshull eller til en 5 mm selvgjengende skrue i en litt underdimensjonert pilot. Bare tilstedeværelsen eller fraværet av tråder skiller de to tilfellene.
- Kjør en hakke rundt boringen. En helix du kan føle betyr en maskintråd. En glatt, svakt polert vegg betyr vanligvis at en gjengedannende skrue ble drevet inn og senere fjernet.
- Sjekk utgangssiden. Selvskruende og selvborende skruer etterlater ofte en liten bule eller en stjerneformet spalte rundt utgangshullet i tynt ark.
- Se etter en innføringsfas. En avfaset eller forsenket inngang er typisk for et tappet hull. Et stanset hull har vanligvis ingen.
Mål boringen før du matcher den
Feil på dette trinnet arves av hvert trinn etter det, så mål to ganger og skriv ned tallet.
- Avgrad av hullet først. En rullet leppe kan legge til 0,2 mm til en avlesning og skyve deg en størrelse opp.
- Bruk de innvendige kjevene på en skyvelære og ta to avlesninger med 90 graders mellomrom, og deretter gjennomsnittlig dem. Ut-av-runde hull er vanlige i stanset ark.
- Hold deg unna forsenker og faser; mål kun den sylindriske delen.
- Under 3 mm er en kaliper ikke pålitelig. Bruk stiftmålere eller en småhullsmåler avlest med et mikrometer.
- Registrer avlesningen til 0,05 mm og noter materialtykkelsen. Inngrepslengden betyr like mye som diameteren.
Når du har nummeret, sammenlign det med et standardbord i stedet for med en skrue som ligger på benken.
| Nominell størrelse | Pitch | Tappebor | Tett klaring | Gratis klarering |
|---|---|---|---|---|
| M3 | 0.5 | 2.5 | 3.2 | 3.4 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 |
Hvis hullet er gjenget og boringen faller mellom to nominelle størrelser, avgjør stigningsmåleren det. Pitch er avstanden mellom tilstøtende topper, og den skiller langt bedre enn diameter alene, spesielt der metriske og tomme serier overlapper hverandre.
| Målt boring (mm) | Metrisk kandidat | Tommerskandidat | Tonehøydeforskjell |
|---|---|---|---|
| 4,8 til 5,0 | M5 × 0,8 | Nr.10-24 UNC | 0,80 vs 1,06 mm |
| 6,0 til 6,35 | M6 × 1,0 | 1/4"-20 UNC | 1,00 mot 1,27 mm |
| 7,9 til 8,0 | M8 × 1,25 | 5/16"-18 UNC | 1,25 mot 1,41 mm |
Rustfrie deler fortjener en ny titt på dette stadiet, fordi gnaging og tonehøyde-valg samhandler: velge størrelse og gjengestigning for rustfrie skruer følger samme logikk med strammere grenser.
Forholdsregelen for selvskjærende og gjengeformende skruer
Når hullet er glatt og skruen kutter sin egen gjenge, er hullet dimensjonert som en andel av skruens største diameter. Mål skruen med en skyvelære først, og bruk deretter forholdet for materialet.
Pilothulldiameter som andel av skruens hoveddiameter, etter materiale
Disse vinduene er utgangspunkt, ikke spesifikasjoner:
- Termoplast: 0,75 til 0,85 av hoveddiameter. Glassfylte kvaliteter sitter i den nedre enden fordi de sprekker lettere under bøylebelastning.
- Plate stål and aluminium: 0,85 til 0,90. Plate tynnere enn 1 mm trenger et proporsjonalt større hull for å unngå riving.
- Pressstøpt aluminium og sink: 0,80 til 0,85, med hensyn til boss veggtykkelse og avstand fra boss til kant.
- Treverk: 0,70 til 0,80 i hardtre, 0,60 til 0,70 i nåletre. Arter og fuktighetsinnhold flytter disse tallene merkbart.
To feilmoduser omslutter vinduet. Et hull som er for lite øker drivmomentet, deler plastbosser og klipper små skruer i hodet. Et hull som er for stort strimler på den andre enheten og kan kutte uttrekksstyrken med en tredjedel eller mer. Skru tre testskruer inn i skrot av samme materiale og tykkelse før du slipper en innstilling til linjen.
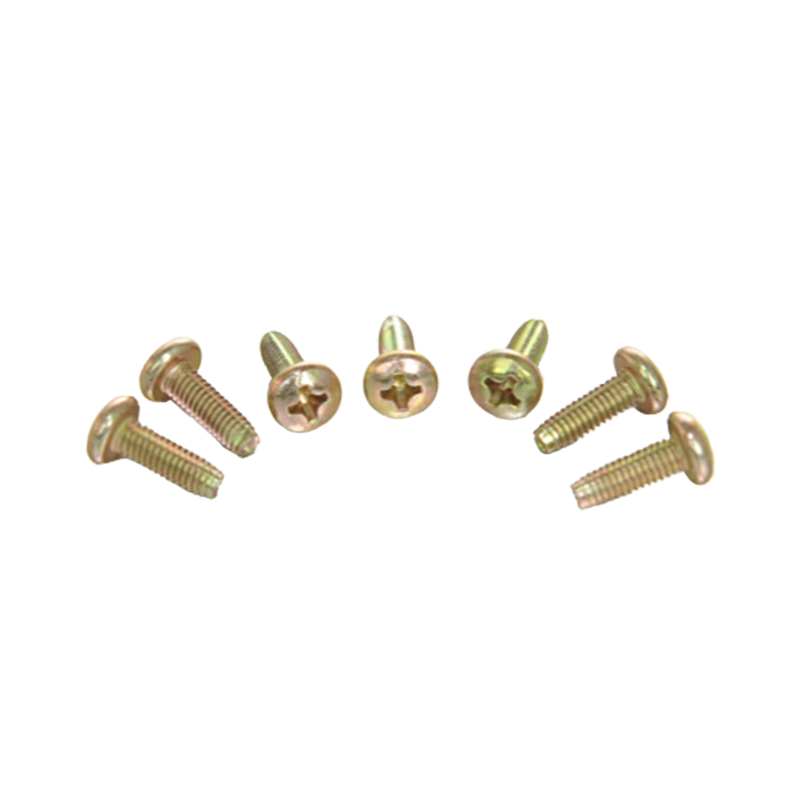
 Cross Pan Head selvskjærende låseskrue For metallplater kombinerer denne skruen med tverrfordypning selvskjærende gjenger med låseytelse og sprer klembelastningen over et større område. Se produkt →
For metallplater er en gjengedannende skrue med tverrfordypning det vanlige valget: Spissen starter firkantet i en boret pilot, og pannehodet sprer klembelastningen over et større område enn et forsenket hode ville gjort.
Når hullet er overdimensjonert, strippet eller slitt
Hvis boringen måler mer enn omtrent 1,2 ganger den nominelle skruediameteren, holder ikke det originale festet. Alternativer, rangert etter innsats og kostnad:
- Øk en størrelse og trykk på nytt. Hold minst én full gjengediameter av materialet rundt hullet og kontroller kantavstanden før du borer.
- Installer en gjengeinnsats. Gjenoppretter den opprinnelige skruestørrelsen og er standard reparasjon for aluminium- og magnesiumhus.
- Bruk en innpress- eller naglemutter. Best på ark fra 0,8 til 2 mm, der det ikke er nok vegg for en pålitelig tappet tråd; flensen sprer belastningen i stedet for å konsentrere den om to eller tre gjenger.
- Fyll og bor på nytt. Sveising, lodding eller en strukturell epoksy etterfulgt av et nytt hull, brukt når delen er dyr eller reparasjonen må være usynlig.
 M3 trykknaglemutter for tynne plater En innpresset gjenget mutter for tynnplatefesting, designet for å legges inn i underlaget og gi et permanent, standard skrueparingspunkt uten å legge til mye tykkelse. Se produkt →
På tynne ark er en innpressingsmutter vanligvis den billigste permanente løsningen, og den holder skruen som en standard katalogvare i stedet for en spesiell.
Sett størrelsen på papiret
Omvendt konstruksjon av en skrue fra et hull er greit for en reparasjon. Det er et dårlig grunnlag for en produksjonstegning, fordi neste som skal måle samme hull får et litt annet tall. Skriv forklaringen i rekkefølgen en leverandør leser den:
- Nominell diameter og stigning, for eksempel M5 × 0,8.
- Lengde under hodet, og standarden det måles mot.
- Hodestil, drivtype og eventuell skivekonfigurasjon.
- Material- og eiendomsklasse.
- Finish og korrosjonskravet, for eksempel et oppgitt antall nøytrale saltspraytimer.
- Styrende standard (ISO, DIN, ANSI/ASME, GB) og enhver toleranse som avviker fra den.
 Tilpasset ikke-standard flathodeskrue En tilpasset flathodefeste for hull som ikke samsvarer med katalogstørrelser, og tilbyr et bredere kontaktområde for å fordele trykket i presisjons- eller vibrasjonsutsatte sammenstillinger. Se produkt →
Når det målte hullet ikke tilordnes rent til en katalogstørrelse, er en ikke-standard skrue vanligvis billigere enn å bearbeide hullet på nytt, spesielt på deler som allerede er forbi maskineringsstadiet.
Innkjøp av skruen i volum
Å matche en skrue til et hull er en designoppgave. Å holde matchen stabil over en million deler er en produksjonsmessig en. Tre punkter avgjør om passformen overlever volumet:
- Dimensjonskonsistens. Større diameter og stigningstoleranser på skruen må være stramme nok til at et pilothull som er innstilt på en prøve fortsatt fungerer på den titusendeldelen.
- Materiale og finish stabilitet. En endring i beleggtykkelse, spesielt sinkflak eller galvanisert sink, forskyver den effektive diameteren med noen få hundredeler av en millimeter og kan gjøre en god passform til en interferenspasning.
- Dokumentert inspeksjon. Be om dimensjonsrapporter, dreiemoment- og uttrekksdata, saltsprayresultater og RoHS-erklæringer sammen med forsendelsen i stedet for etter et krav.
En produsent som arbeider etter GB-, DIN-, ISO- og ANSI/ASME-standarder kan ha én tegning på tvers av flere markeder, noe som betyr noe når den samme enheten bygges i Europa og Asia. Det er verdt å gjennomgå i sin helhet utvalg av selvskruende skruer mot innstillingene for pilothull, og be om prøvepartier trukket fra samme produksjonskjøring i stedet for fra lager.
En skyvelære, en stigningsmåler og et standardbord avgjør nesten alle tilfeller: mål boringen, avgjør om den er gjenget eller vanlig, bekreft stigningen, og sammenlign deretter med en tabell før du berører en kran eller en skrubeholder. Ti minutters måling er billigere enn en returnert batch, hver gang.